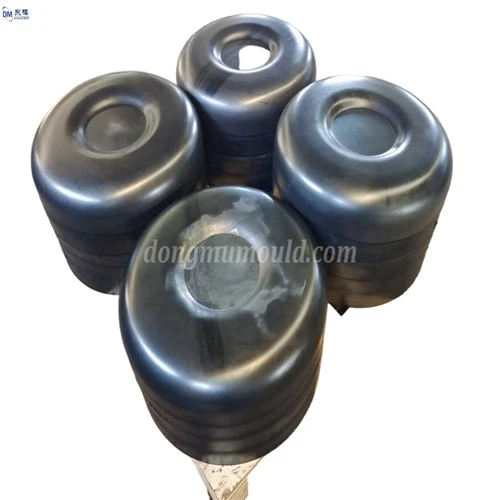
O tažnici používané různými razníky
Jednočinná děrovačka
Tahová matrice pro jednočinný razník se vztahuje na tažnou matrici používanou v excentrickém razníku nebo razníku klikového hřídele s pouze jedním posuvným pohybem. Existuje mnoho druhů tažnic podle procesu.

4. Reverzní tažnice
Zápustka pro zpětné tažení se týká zápustky pro tažení, ve které je průbojník tlačen dolů ze spodní části polotovaru obráceně a povrch polotovaru je převrácen tak, že jeho vnitřní povrch se stává vnějším povrchem. Reverzní strečink se většinou používá pro více strečinků po prvním strečinku. Části, které jsou natažené, není snadné mačkat. Je vhodný pro hluboké kónické nebo polokulové díly (např. stínidla), někdy je vhodný i pro protahování válcových dílů. Koeficient tahu zpětného tažení je o 10 až 15 procent menší než u dopředného tažení a tahová síla je větší než u tažení dopředu a stěna matrice je tenčí. Minimální průměr bubnu po zpětném tažení může dosáhnout (30 ~ 60)t a minimální poloměr zaoblení zpětného tažení může dosáhnout (2~6)t. Proto je zpětné tažení velmi ekonomickou metodou zpracování a kvalita dílů je také velmi dobrá.
Pozitivní a negativní tažnice polokulových dílů je dokončena jedním zdvihem děrovacího lisu. Za předpokladu, že nedochází k dvojímu děrování, slouží k lisování okraje pevný držák. Tento druh struktury je vhodný pro běžné protahování děrováním, po natažení kulových částí bez vrásek, přesná velikost.
Pro reverzní tažnou matrici s vodicím sloupkem je polotovar umístěn do konkávního otvoru matrice a poté je polotovar stlačen konvexní a konkávní matricí a poté razník vstoupí do konvexního a konkávního otvoru matrice a obrobek se kreslí a tvoří obráceně. Díly hraje tyč a tlačná deska z matrice.
5. Natáhněte ořezávací matrici
Řezací nástroj s tažnou hranou je složený vysekávací nástroj, který je vytvořen tažením a břitem ve stejné poloze nástroje jedním zdvihem vysekávacího lisu. Zápustka je vhodná pro mělké tažné díly s malou tloušťkou v tahu a nízkou výškou.
6. Vícevrstvá matrice pro tažení matrice
Když je výstup velký, za účelem zvýšení produktivity práce často pokládejte dvakrát nebo třikrát větší tahovou matrici na základnu matrice, použití tahového razníku přes řadu různých pozic matrice pro nepřetržité tahové tváření, k dokončení počet tahových procesů.