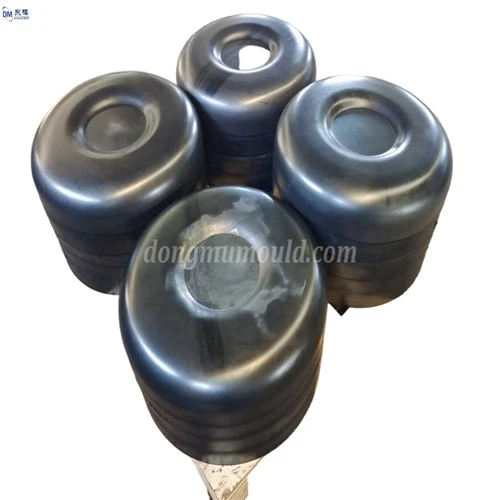
Z hlediska zpracování lisovacích dílů by mechanické vlastnosti, kvalita povrchu a tolerance tloušťky lisovacích materiálů měly splňovat následující základní požadavky:
1. Materiál použitý k zaslepení by měl mít dostatečnou plasticitu a nízkou tvrdost, aby zlepšil kvalitu zaslepovacího profilu a rozměrovou přesnost. Mezi nimi mají měkké materiály (například mosaz) dobrý výkon při protlačení, tvrdé materiály (jako je nerezová ocel, vysoce uhlíková ocel) mají špatnou kvalitu průřezu a křehké materiály jsou během děrování náchylné k roztržení.
2. Materiál použitý k ohýbání by měl mít dostatečnou plasticitu, nízkou mez kluzu a vysoký modul pružnosti. Mezi nimi není snadné ohýbat a praskat materiály s dobrou plasticitou a materiály s nižší mezí kluzu a vyšším modulem pružnosti mají nižší odraz. 3. Materiál použitý pro hluboké tažení by měl mít lepší plasticitu, nižší mez kluzu a tvrdost a větší koeficient směrovosti tloušťky desky. Mezi nimi je obtížné hluboko táhnout materiály s vysokou tvrdostí; materiály s malým poměrem výtěžnosti nebo velkým směrovým koeficientem tloušťky desky lze snadno hluboko táhnout.
4. Povrch materiálu by měl být hladký a čistý, bez poškrábání, škrábanců a jiných vad, aby to neovlivnilo kvalitu vzhledu produktu a usnadnilo zpracování lisování, svařování, stříkání a další následné zpracování.
5. Tolerance tloušťky materiálu by měla splňovat určité požadavky: pokud je tloušťka materiálu mimo toleranci, ovlivní to nejen přímo kvalitu lisování výrobku a životnost formy, ale také produkuje odpad nebo poškodí plíseň.
Po analýze procesu lisování dílů lze software programovat automaticky nebo ručně. Poté, co je program zadán do numerického řídicího zařízení, je krokový motor automaticky řízen výkonovým zesilovačem, aby poháněl stůl obráběcího stroje a obrobek se pohyboval ve směru X a Y vzhledem k vodiči elektrody, aby dokončil zpracování roviny tvar. . Zatímco číslicové řídicí zařízení automaticky ovládá relativní trajektorii pohybu mezi obrobkem a drátem elektrody, zjištěné informace o velikosti výbojové mezery a stavu výboje se po převodu frekvence vracejí zpět do digitálního zařízení, aby se regulovala rychlost posuvu, takže rychlost posuvu eroze materiálu obrobku Rychlost je vyvážena, aby bylo zajištěno normální a stabilní zpracování.