

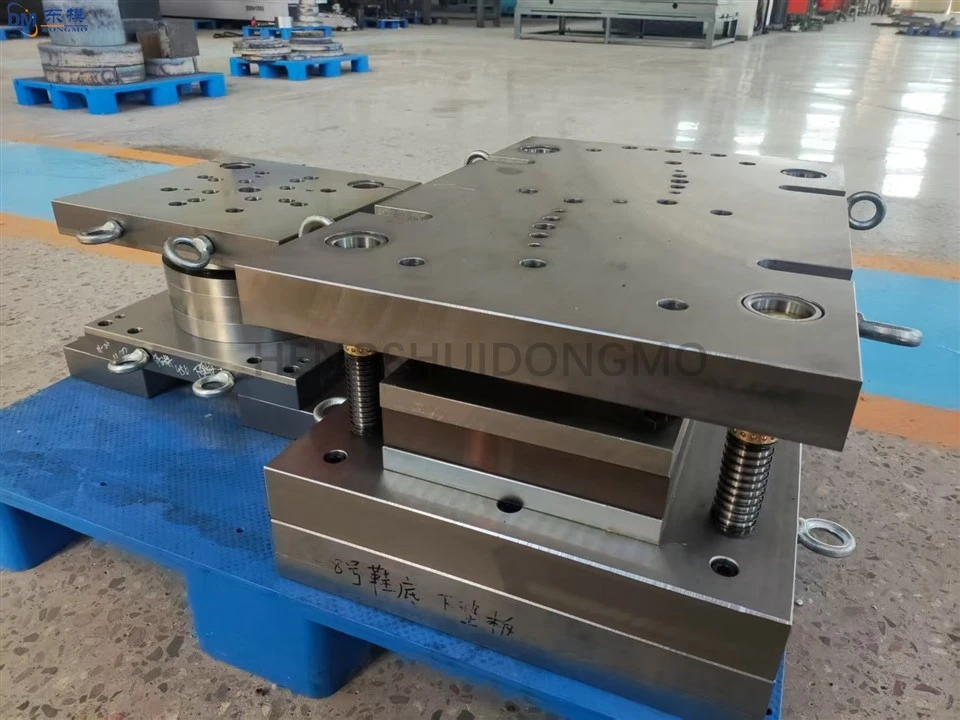


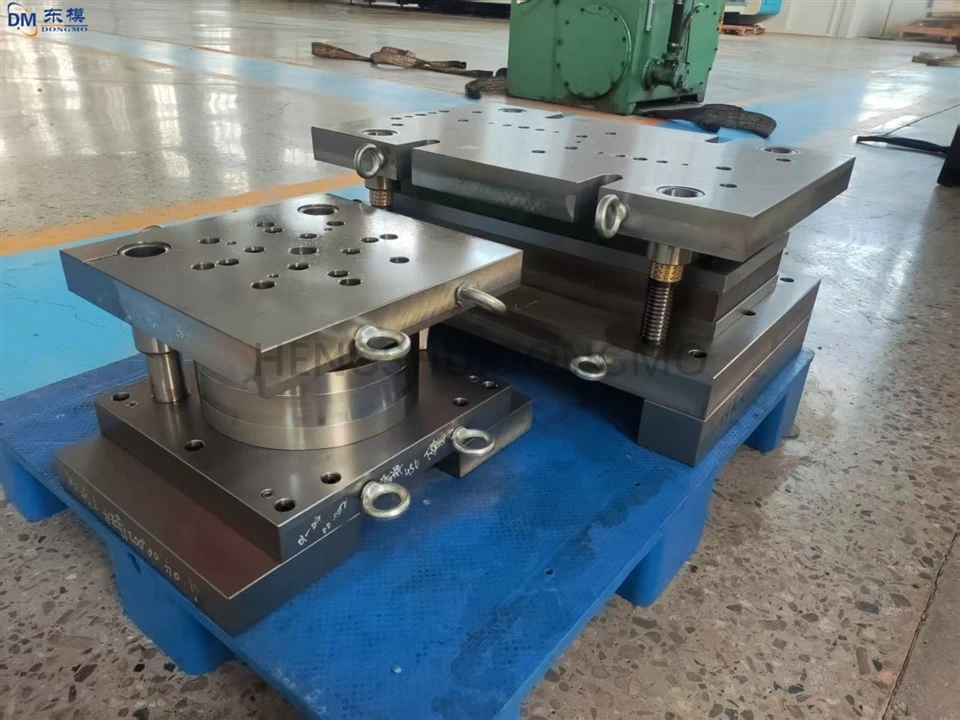
Koordinovaná optimalizace návrhu struktury matrice a procesu mazání v olejovém-volném lisování
I. Pozadí a výhody bezplatného ražení-olejem
Bezolejové -ražby označuje proces ražení, při kterém se nepoužívá žádné nebo minimální množství tradičního mazacího oleje. Optimalizací procesních parametrů a struktury matrice se úspěšně formují obrobky. Jeho výhody v praktických aplikacích jsou následující:
1. Ochrana životního prostředí a úspora energie: Spotřeba mazacího oleje je snížena o více než 90 % ve srovnání s tradičními procesy, bez vypouštění odpadního oleje, což snižuje znečištění životního prostředí a splňuje standardy zelené výroby.
2. Snížení nákladů: Odstraněním nákupu, skladování a čištění maziv může jediná výrobní linka ušetřit 50 000-100 000 RMB na nákladech na maziva ročně, což snižuje náklady na ruční čištění a zlepšuje ekonomickou efektivitu.
3. Zlepšení kvality: Žádné zbytky maziva na povrchu obrobku, drsnost povrchu Ra menší nebo rovna 0,8 μm, což eliminuje potřebu následného čištění, usnadňuje následné lakování a svařování a zvyšuje míru kvalifikace hotového výrobku o 5 %-8 %.
4. Zjednodušený proces: Eliminace procesů rozprašování a recyklace maziv zvyšuje úroveň automatizace výrobní linky, snižuje poruchovost zařízení o 15 % a zlepšuje kontinuitu výroby.
II. Klíčová role návrhu struktury matrice v oblasti bezplatného ražby-olejem
Bezolejové-ražby postrádají mazání. Optimalizace struktury zápustky je zásadní pro snížení přímého tření mezi obrobkem a zápustkou, což zajišťuje stabilitu tváření. Konkrétní praktické metody jsou následující:
1. Optimalizujte povrchovou úpravu matrice: Ošetřete razníky, matrice a dutiny povlaky TiN (nitrid titanu) nebo WC (karbid wolframu). Tloušťka povlaku by měla být 0,005-0,01 mm, což zvyšuje tvrdost povrchu na HV800 nebo vyšší, kontroluje koeficient tření pod 0,1, zvyšuje odolnost proti opotřebení, prodlužuje životnost matrice o více než 30 % a snižuje poškození třením mezi obrobkem a matricí.
2. Racionálně navrhněte oblast tváření: Použijte software pro analýzu konečných prvků k simulaci rozložení napětí a toku materiálu během lisování, optimalizaci razníku, matrice a vodicí struktury. Řezná hrana děrovače by měla mít zaoblený roh 0,3-0,5 mm, aby se snížila lokalizovaná koncentrace napětí na obrobku a kontrolovala se rychlost trhání a vrásnění materiálu pod 1 %.
3. Úprava vůle a metoda uzavření: Na základě materiálu a tloušťky obrobku řiďte vůli formy na 5%-8% tloušťky materiálu, s chybou menší nebo rovnou 0,005 mm; použijte metodu postupného uzavírání, abyste zabránili slepení způsobenému okamžitým kontaktem a zabránili poškrábání a poškození povrchu obrobku.
4. Zlepšení systému chlazení a odstraňování třísek: Navrhněte hadovité chladicí kanály v dutině formy a základně formy o průměru 8-10 mm, roztečí kanálů 25-30 mm a vzdálenosti 10-12 mm od povrchu dutiny. Používejte chladicí médium na vodní bázi s cirkulačním průtokem 5-10 l/min, regulujte provozní teplotu formy na 50-70 stupňů, aby se zabránilo tepelné deformaci; navrhněte drážky pro odvod třísek o šířce 2-3 mm a hloubce 1-1,5 mm na břitu formy, aby bylo zajištěno včasné odstranění třísek a zachována provozní stabilita formy.

Kontaktujte nás
Konzultační linka:+86 15930861038
Whatsapp:15930861038
E-mail:dongfangmould@aliyun.com
Závazek služby: Odpovězte na dotaz do 12 hodin; poskytovat bezplatnou optimalizaci návrhu forem pro kvalifikované zákazníky.
Hengshui Dongmo Precision Metal Products Co., Ltd
Populární Tagy: zakázkové lisování plechů, tváření a ohýbání kovů, zakázkové lisovací nástroje, Čína, dodavatelé, výrobci, továrna, koupit, cena, vyrobeno v Číně

