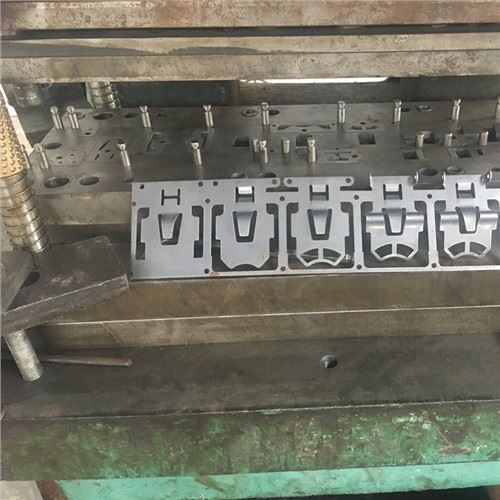
Zkoumání optimalizace procesu tváření pro lisovací formy se složitým zakřiveným povrchem

I. Charakteristika procesu tváření pro lisovací formy se zakřiveným povrchem
Složité lisované díly se zakřiveným povrchem vykazují velké odchylky zakřivení a odchylky tloušťky stěny menší nebo rovné 0,1 mm. Během procesu tváření snadno dochází ke koncentraci napětí, což vede k defektům, jako jsou vrásky, praskliny a odpružení. Proces tváření je založen na plastické deformaci materiálu a je významně ovlivněn vlastnostmi materiálu, strukturou formy a procesními parametry. K zajištění kvality tvářených dílů je nezbytný přesný návrh procesu a kontrola parametrů.
II. Strategie optimalizace pro komplexní proces tváření lisováním zakřivených ploch
1. Přesný návrh struktury zápustky: Analýza konečných prvků (FEA) se používá k simulaci procesu lisování, analyzuje napětí a deformace různých částí zápustky za účelem předpovědi defektů, jako jsou vrásky a praskliny. Pro složité zakřivené povrchy jsou navrženy 2-4 tvářecí stupně, přičemž deformace v každém stupni je řízena v rozmezí 60%-80% meze kluzu materiálu. Rozumné rozložení deformace snižuje obtížnost každého kroku tváření a zajišťuje, že každý krok tváření je v tolerančním rozsahu materiálu. 1. Optimalizujte přechod povrchu dutiny formy s poloměrem oblouku 0,3–0,8 mm, abyste snížili koncentraci napětí; přidejte odvzdušňovací drážky o šířce 1-1,5 mm a hloubce 0,2-0,3 mm, abyste zabránili vzniku vzduchových bublin a prohlubní během tvarování.


2. Vyberte vhodné parametry procesu: Upravte parametry procesu pomocí experimentů a simulací založených na materiálových vlastnostech (např. vysokopevnostní ocel, hliníková slitina). Ovládejte rychlost tvarování 15-30krát za minutu, abyste vyrovnali efektivitu výroby a stabilitu tvarování; nastavte lisovací tlak podle tloušťky materiálu a pevnosti v tahu s chybou nepřesahující ±5 %. Přesné řízení lisovacího tlaku může snížit odpružení materiálu s chybou odpružení řízenou v rozmezí ±0,03 mm; upravte výšku uzavření formy podle požadavků na tvarování součásti s odchylkou menší nebo rovnou 0,1 mm, aby se zabránilo nerovnoměrné deformaci.
3. Optimalizujte mazací systém: Používejte speciální mazivo pro lisování složitých zakřivených povrchů, upřednostňujte maziva na vodní- bázi šetrná k životnímu prostředí (obsah oleje menší nebo roven 5 %) nebo pevná maziva (grafit, PTFE), abyste zajistili účinnost mazání.
4. Používá se automatizovaná metoda stříkání s povlakem rovnoměrně naneseným na dutinu formy a povrch materiálu, čímž se dosáhne tloušťky povlaku 0,01-0,02 mm. Během nepřetržitého lisování se mazivo doplňuje každých 40-60 kusů, aby se snížil třecí odpor, minimalizovalo opotřebení formy a zajistila se drsnost povrchu Ra menší nebo rovna 0,8 μm pro lisované díly, bez škrábanců a rýh.


5. Používají se pokročilé materiály a procesy tepelného zpracování: Razníky a matrice forem a dutiny jsou vyrobeny z vysokopevnostní legované oceli H13 nebo SKD11-, procházejí vakuovým kalením a hlubokým kryogenním zpracováním. Teplota kalení je 1050-1080 stupňů, udržuje se 2–3 hodiny a popouští se na 200–220 stupňů, čímž se dosáhne tvrdosti HRC58–62. To zvyšuje odolnost a pevnost formy proti opotřebení a zajišťuje životnost větší nebo rovnou 500 000 cyklům. Klíčové namáhané části formy jsou ošetřeny iontovou nitridací nebo povlakem TiN, s tloušťkou nitridační vrstvy 0,15-0,3 mm a tloušťkou povlaku 0,005-0,01 mm, což snižuje opotřebení formy a deformaci a udržuje stabilní přesnost tváření.
Kontaktujte nás
Konzultační linka:+86 15930861038
Whatsapp:15930861038
E-mail:dongfangmould@aliyun.com
Závazek služby: Odpovězte na dotaz do 12 hodin; poskytovat bezplatnou optimalizaci návrhu forem pro kvalifikované zákazníky.
Hengshui Dongmo Precision Metal Products Co., Ltd
Populární Tagy: zakázkové automobilové karoserie kovové díly lisovací stroj lisovací matrice, Čína, dodavatelé, výrobci, továrna, koupit, cena, vyrobeno v Číně